
 FR

Pompe à tuyau de chaussure
Cat:Pompe à tuyau
Les pompes à tuyau entrent dans la catégorie des pompes péristaltiques. La pompe à tuyau FNC est capable de transporter des fluides hautement ab...
See DetailsRetirez un clapet anti-retour à battant d'une conduite d'évacuation de résidus après huit mois de service et les dommages sont rarement une surprise. L'axe de charnière est ovale, la face du disque porte un croissant d'érosion brillant où les solides se sont pressés entre le disque et le siège, et la bride aval montre le motif de piqûres de coups de bélier répétés. Chacun de ces défauts était déjà visible trois mois plus tôt.
La maintenance des clapets anti-retour échoue dans la plupart des usines pour une raison structurelle : la vanne se trouve dans une conduite sans vanne d'isolement en amont, sans dérivation et sans port de test, de sorte que l'inspection est différée jusqu'à ce que quelque chose se brise. La solution pratique consiste à traiter le clapet anti-retour comme un actif dont l'état est surveillé dès le jour où il est installé, et à accepter qu'en cas de service abrasif, la stratégie la plus économique est parfois de ne pas réparer du tout.
La conclusion, d'emblée
Un clapet anti-retour comporte quatre surfaces d'usure et un mode de défaillance sans usure. Savoir laquelle se dégrade vous indique à quelle fréquence la ligne doit être ouverte et quelles pièces de rechange doivent être mises en rayon.
Le disque ne s'installe jamais parfaitement en service avec du lisier. Un film de solides se trouve entre le disque et le siège à chaque fermeture, et chaque cycle abrase une trajectoire de contact légèrement plus large. Une fois que cette bande s’élargit au-delà d’environ 20 pour cent de sa largeur d’origine, la fuite devient continue plutôt qu’intermittente.
Les conceptions à balançoire et à double plaque ont un volume mort derrière l'élément de fermeture. Les particules grossières s'y déposent, la course du disque se raccourcit et la vanne finit par rester partiellement ouverte. Les opérateurs voient généralement cela d'abord comme une pompe qui ne maintient pas l'amorçage plutôt que comme un défaut de vanne.
Chaque fermeture charge la goupille. L'usure se manifeste par une inclinaison du disque, ce qui produit un contact inégal du siège et accélère l'érosion d'un seul côté. Le jeu des broches est facile à mesurer avec un micromètre et constitue le meilleur indicateur de la durée de vie restante.
Un disque métallique se fermant contre un flux inverse à 3 m/s peut générer un pic de pression plusieurs fois supérieur à la pression de la conduite. Les signes apparaissent généralement en aval au niveau des brides, des supports et des soudures, et non dans le corps de la vanne lui-même. C'est pourquoi les dommages causés par le claquement sont souvent diagnostiqués à tort comme un problème de tuyauterie.
Les conceptions à levage, axial et à bille reposent sur un ressort ou un élastomère pour rappeler la fermeture. La chaleur et les attaques chimiques durcissent l'élastomère, le ressort perd sa précharge et la valve commence à vibrer. Le bavardage est audible, mais au moment où il devient suffisamment fort pour être remarqué, le siège est déjà endommagé.
Le tableau ci-dessous compare les cinq conceptions les plus souvent spécifiées sur les lignes de traitement. Les intervalles supposent un service propre et à faible cycle ; multiplier par 0,4 à 0,6 lorsque les solides dépassent 3 pour cent en poids.
Comparaison des modèles de clapets anti-retour courants utilisés sur les lignes de traitement et de traitement des boues. Considérez les intervalles comme une référence de planification et confirmez-les par rapport à vos propres fuites mesurées et à votre nombre de cycles.
Les enregistrements de défaillances liées aux boues abrasives montrent un schéma cohérent : la vanne est rarement le premier composant à se plaindre, et les premières plaintes sont généralement attribuées à la pompe. La répartition ci-dessous reflète les causes signalées par les équipes de maintenance lorsqu'un clapet anti-retour est finalement tiré pour inspection.
Quatre mesures en capturent la majeure partie avant l'échec. La pression différentielle à travers la vanne augmente à mesure que le disque cesse de s'ouvrir complètement. Une signature de fermeture acoustique se raccourcit à mesure que le disque pend. Le volume de reflux, estimé à partir d'un test d'arrêt de la pompe, augmente avec la fuite du siège. Le jeu des axes de charnière tend à augmenter bien avant que le disque ne s’incline visiblement. Aucun de ces éléments ne nécessite une panne ; tous les quatre exigent que les vannes d'isolement, les points de test et la plate-forme d'accès aient été planifiés dès la phase de conception.
Les clapets anti-retour sont fortement concentrés dans les applications où le fluide est propre et le coût du flux inverse est élevé. La répartition entre les secteurs explique pourquoi un intervalle de maintenance unique ne peut pas être appliqué à l'ensemble d'une usine.
La part minière est celle qui crée des problèmes. Les clapets anti-retour sont spécifiés dans le secteur minier car les conséquences d'un écoulement inverse dans un puisard ou un épaississeur sont graves, mais le fluide contenu dans ces conduites est exactement ce qui détruit le clapet. Un clapet anti-retour protégeant un circuit d’eau propre peut fonctionner pendant des années lors d’une inspection annuelle. La même vanne sur une conduite d'alimentation ou de résidus de cyclone peut nécessiter une attention au cours d'une seule campagne, c'est pourquoi les exploitants de lisier se demandent de plus en plus si le clapet anti-retour a sa place dans la conduite.
Si un clapet anti-retour a été ouvert trois fois par an pour le même service abrasif, le coût de maintenance a déjà dépassé la valeur de la protection qu'il offre. Trois alternatives méritent d'être évaluées, en fonction de ce que le clapet anti-retour a été réellement installé pour éviter.
La première consiste à supprimer la fonction anti-retour et à la remplacer par une vanne d'isolement à passage intégral et un arrêt séquentiel. Une vanne à manchon convient à ce rôle car le manchon en élastomère est la seule pièce en contact avec le fluide : il n'y a pas de siège, pas de charnière, pas de cavité et pas d'espace pour que les particules puissent s'y entasser. Lorsque le manchon finit par s'user, il est remis en place sans retirer le corps de la ligne. Pour les usines comparant cette solution à une conception à membrane revêtue, les compromis en matière de fuite, de durée de vie et de rétention des pièces de rechange sont présentés dans ce document. Comparaison des vannes à manchon et des vannes à membrane pour les opérations minières . La même logique s'étend à travers le gamme de vannes à manchon à passage intégral , y compris les configurations à corps ouvert et à corps fermé.
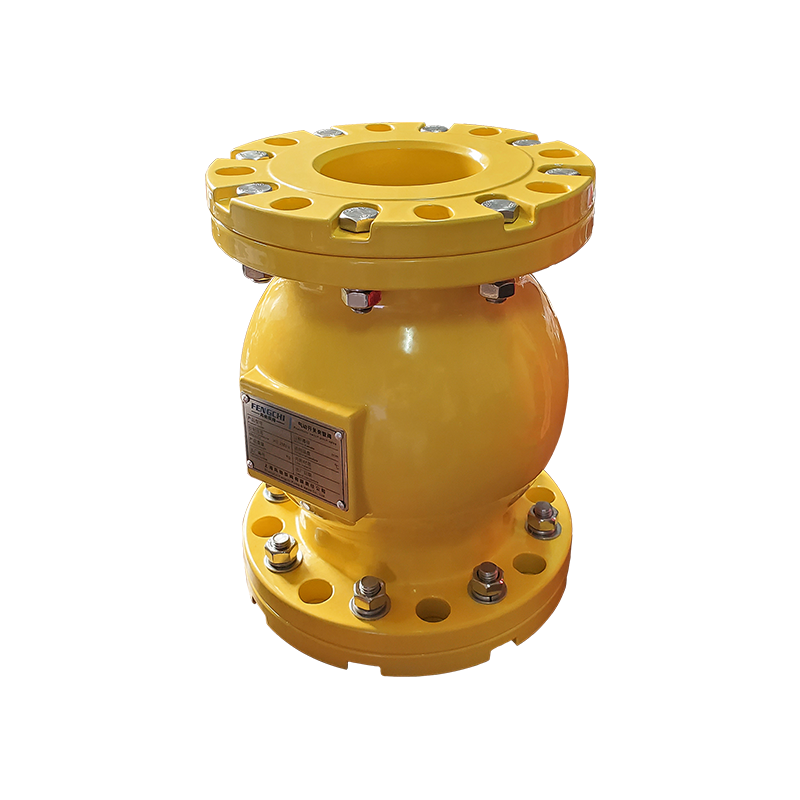 Vannes à pincement pneumatiques standard Diamètre nominal : DN15 ~ DN2000, 1/2 "~ 84" pouces Voir le produit →
La deuxième option s'applique lorsqu'une fermeture positive est toujours requise sur un collecteur de lisier. Une vanne à guillotine pour lisier offre un passage d'écoulement complet et sans cavité et une action de cisaillement qui coupe les solides déposés lors de la fermeture, de sorte que le point d'isolement ne devienne pas une zone de décantation. La course de la vanne et l'état du siège sont vérifiés depuis l'extérieur de la conduite, ce qui élimine le besoin de casser une bride simplement pour vérifier si la vanne est étanche.
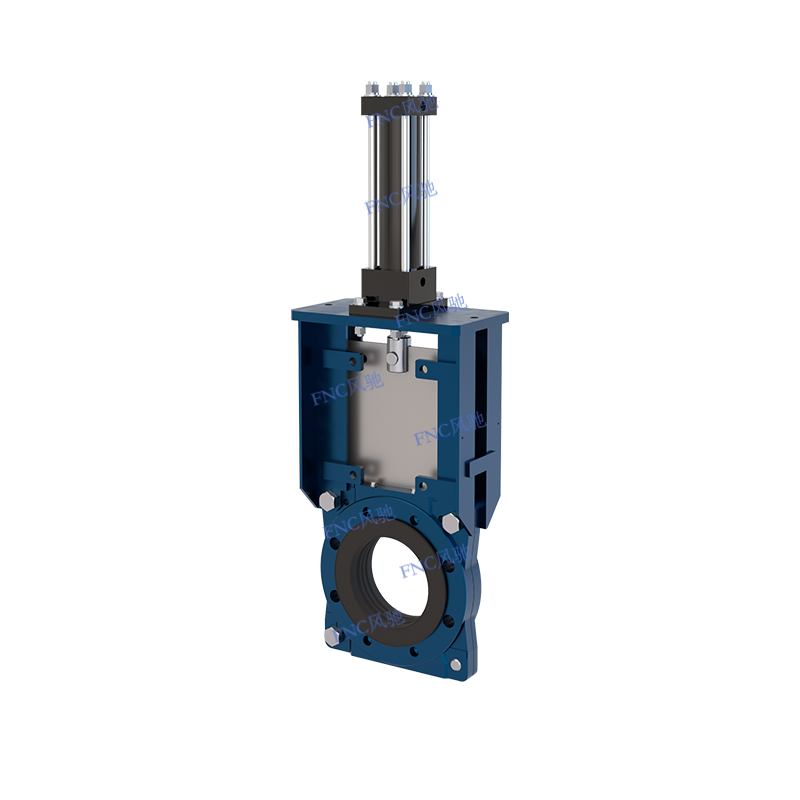 Vannes à guillotine KGV-D Diamètre nominal : DN50 ~ DN1500 Voir le produit →
La troisième option supprime le problème en amont. Une pompe péristaltique ne possède aucun clapet anti-retour interne : le tuyau est le seul composant mouillé, la pompe est auto-amorçante et tolère le fonctionnement à sec. Sur les conduites d'aspiration où un clapet de pied ou un clapet anti-retour d'aspiration est constamment encrassé, le remplacement de l'élément de pompe est souvent moins coûteux que l'entretien de la vanne qui l'alimente.
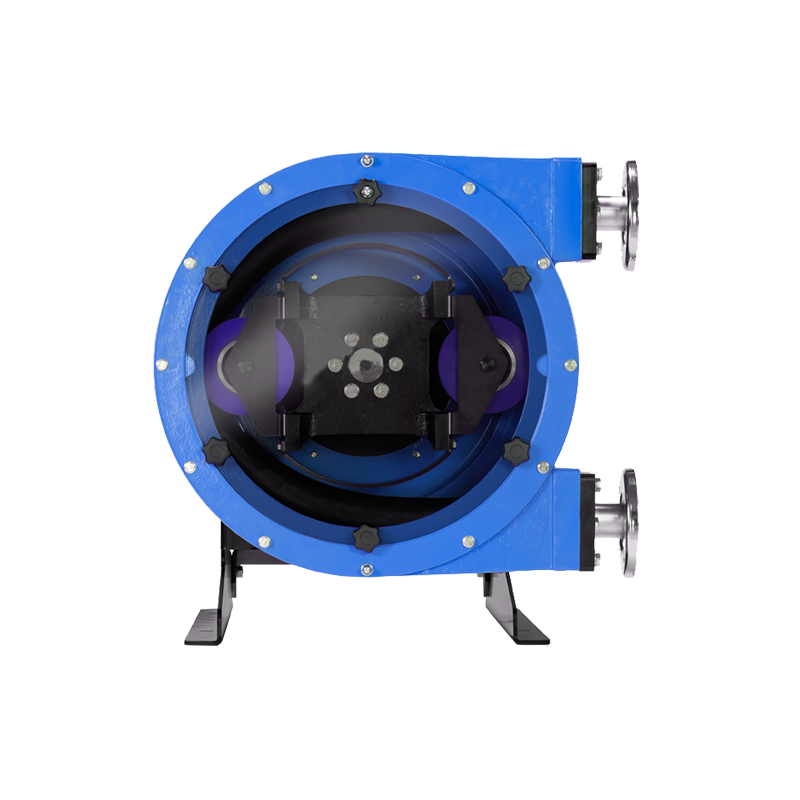 Pompe à tuyau à rouleaux Diamètre nominal : DN10~DN150 Voir le produit →
Lorsque la réparation est la bonne solution, la procédure ci-dessous permet d'assurer une intervention courte et des enregistrements utiles.
1. Isoler et vérifier
Bloquez et purgez deux fois, confirmez l'absence de pression au niveau du drain, puis appliquez le verrouillage et l'étiquetage. Sur les conduites à lisier, rincer avant d'ouvrir une bride.
2. Enregistrez la ligne de base
Enregistrez les marquages du corps, le matériau du siège, la capacité du ressort, l'orientation et l'état de la bride, et photographiez le disque et le siège avant de les nettoyer. Les photographies post-nettoyées cachent les preuves.
3. Mesurer plutôt qu’évaluer
Vérifiez la largeur de la bande de contact du siège, le levage du disque et le jeu de l'axe de charnière avec un micromètre. Enregistrez les chiffres par rapport à la lecture précédente, et non par rapport à une opinion.
4. Nettoyer et inspecter la cavité
Retirez les solides emballés du volume mort, puis recherchez les rainures d'érosion, les piqûres et tout signe indiquant que le disque est entré en contact avec le corps.
5. Décidez de réparer ou de remplacer
Remplacez plutôt que remettez à neuf une fois que l'érosion du siège dépasse environ 20 % de la largeur de contact ou lorsque le jeu de l'axe de charnière dépasse la limite du fabricant. Un siège réusiné sur une goupille usée échouera à nouveau rapidement.
6. Réinstallez correctement
Confirmez la flèche d'écoulement par rapport au sens d'écoulement réel, utilisez un nouveau joint et suivez la séquence de serrage des boulons. La plupart des « nouvelles » défaillances de clapet anti-retour au cours d'une semaine remontent à l'orientation ou au couple.
7. Renvoyez les données
Entrez le jeu des broches, la largeur de la bande de siège et le nombre de cycles dans le système de maintenance. Sans la tendance, le prochain intervalle d’inspection n’est qu’une supposition.
Un plan de maintenance est aussi efficace que la paperasse qui le sous-tend. Pour les vannes industrielles des sites miniers et de traitement, veillez à ce que les kits de sièges, les axes de charnière, les ressorts et les joints soient adaptés à la garniture exacte installée. Les pièces en élastomère ont une durée de conservation mesurée en années, et non en décennies, et un manchon ou un joint qui a séjourné dans un entrepôt chaud tombera en panne plus tôt que ne le suggère son historique de service. Faites pivoter les stocks en conséquence.
La documentation doit être assemblée au moment de l'achat, et non après un échec. Certificats matériaux, dossiers d'essais de pression à 1,5 fois la pression de conception, traçabilité des lots d'élastomères et déclaration de conformité des équipements exportés sont les documents qu'un auditeur ou un assureur demandera. Lorsqu'une usine fonctionne sous les normes ISO 9001, ISO 14001 et ISO 45001, les mêmes dossiers soutiennent simultanément les audits de qualité, d'environnement et de sécurité au travail, de sorte qu'une seule routine de dépôt disciplinée couvre trois obligations. Pour les équipements expédiés dans l'UE, le marquage CE et les déclarations RoHS doivent accompagner la vanne plutôt que d'être demandés des mois plus tard.
Enfin, planifiez l’aspect environnemental du travail. Vidangez et rincez avant de casser une bride, captez le volume de rinçage au lieu de le rejeter au niveau du sol et éliminez les garnitures en élastomère et en métal usées via le flux de déchets approprié. Sur les lignes de production de lisier, il s'agit d'un volume plus important que ce à quoi s'attendent la plupart des planificateurs, et c'est la partie de la procédure la plus souvent ignorée sous la pression de la production.
Retournez à la ligne de résidus depuis l’ouverture. La valve n’a pas cédé parce qu’elle était de mauvaise qualité. Il a échoué parce que personne n'a pu l'isoler, personne n'a mesuré l'axe de charnière et le support n'a jamais été compatible avec un disque pivotant et un siège métallique. Réparez l'isolement et les points de test, mettez les mesures sur une tendance et gardez le clapet anti-retour là où il appartient réellement. Partout ailleurs, l'entretien le moins cher est la vanne qu'on n'a plus besoin d'ouvrir.
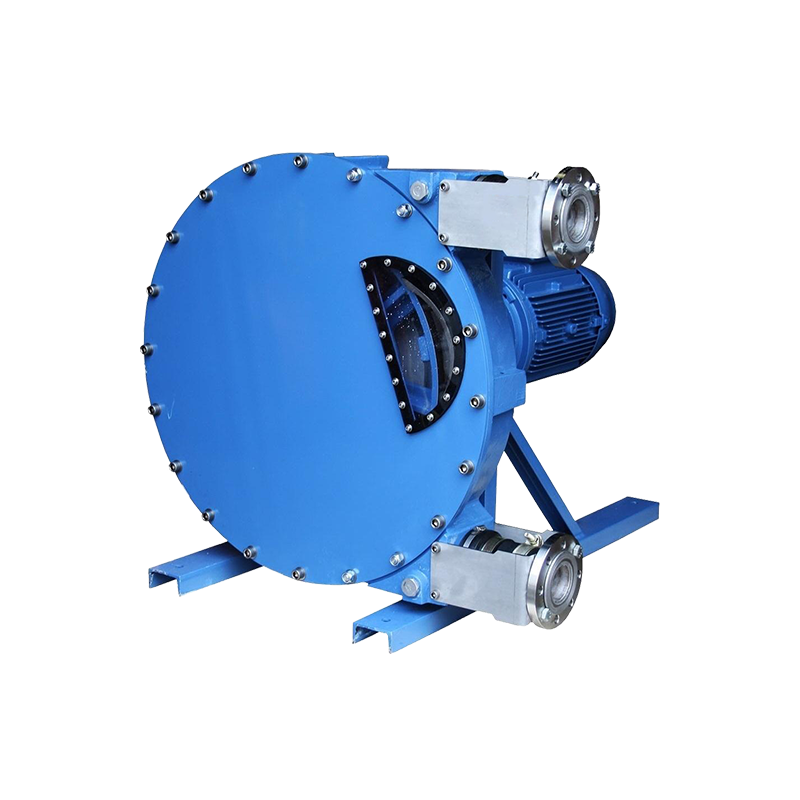
Les pompes à tuyau entrent dans la catégorie des pompes péristaltiques. La pompe à tuyau FNC est capable de transporter des fluides hautement ab...
See Details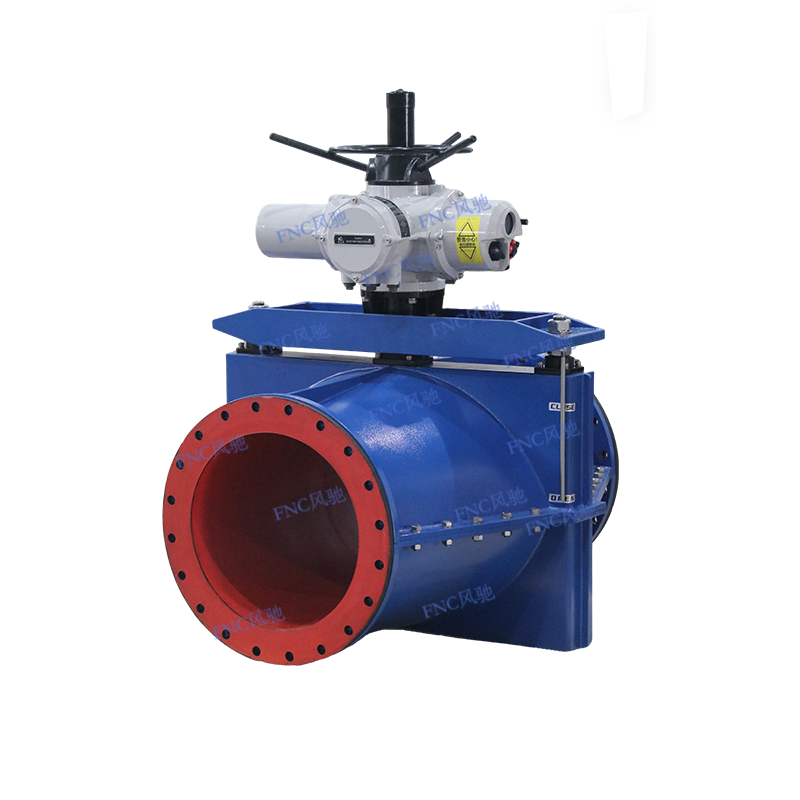
Par rapport aux vannes à manchon ordinaires, les vannes à manchon de grand diamètre ont des exigences de production beaucoup plus élevées. En ta...
See Details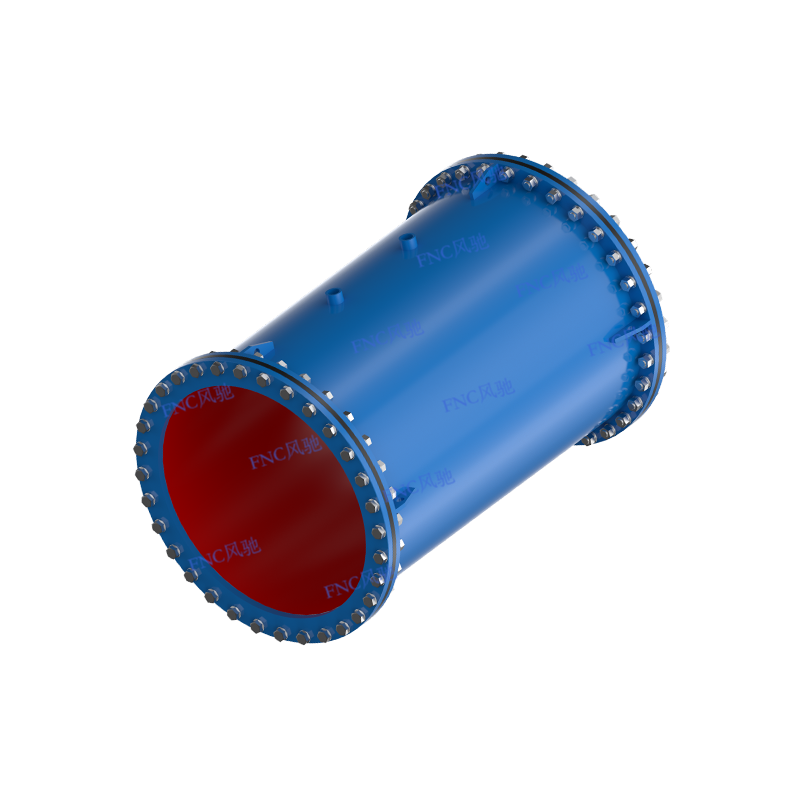
Les vannes à manchon pneumatiques offrent une solution unique et rentable aux problèmes de contrôle des fluides. Le secret réside dans le mancho...
See Details
Les vannes à manchon pneumatiques offrent une solution unique et rentable aux problèmes de contrôle des fluides. Le secret réside dans le mancho...
See Details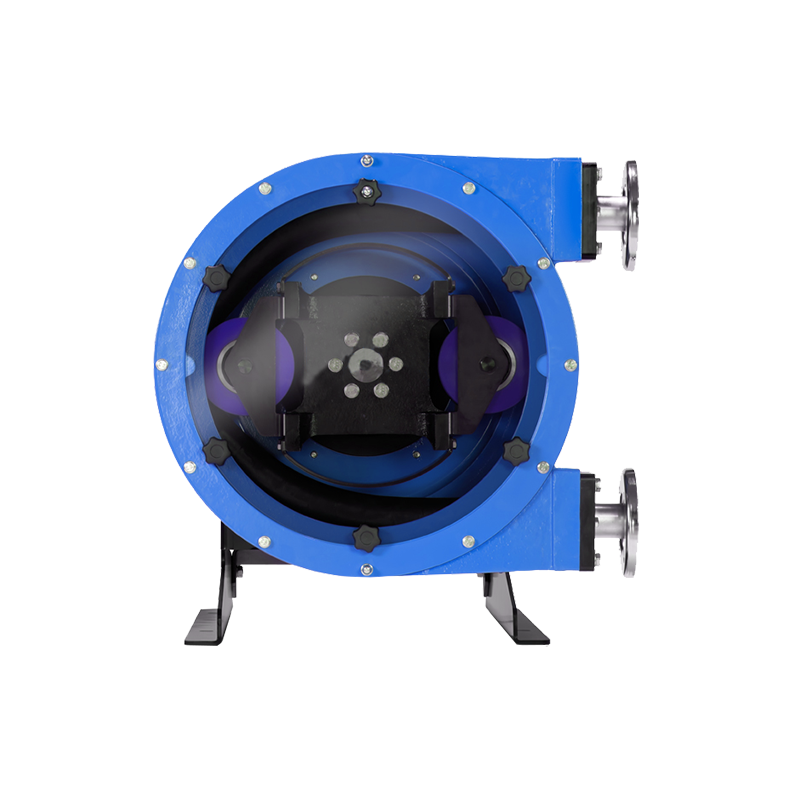
Les pompes à tuyau entrent dans la catégorie des pompes péristaltiques. La pompe à tuyau FNC est capable de transporter des fluides hautement ab...
See Details
Les vannes à manchon pneumatiques offrent une solution unique et rentable aux problèmes de contrôle des fluides. Le secret réside dans le mancho...
See Details
Phone: +86-136 7173 4086

Tel: +86-563 5033 866

Email: red@pinchvalves.com.cn
Adresse :
Copyright© 2025 Valve de pompe Anhui Fengchi Manufacturing Co., Ltd.
Valve à pincement haute pression personnalisée